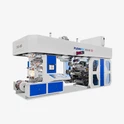
CI fleksotrükimasinkasutatakse laialdaselt painduvate pakkekilede jaoks, nagu BOPP, PE ja PET. Plastkiled on õhukesed, väga venivad ja deformatsioonitundlikud. Koos praeguste pakendamisklientide nõudmistega suure kiiruse, mitmevärvilise{2}}värvi, lühikeste trükkimisperioodide, keskkonnasõbralike tindide-ja komposiitkvaliteedi järele toob see seadmetele kaasa mitmemõõtmelised väljakutsed. Changhong Flexo Printing Machinery Machinery Co., Ltd., kui kogenud trükimasinate tootja, selgitab selles esitluses väljakutseid, millega kaasnevadkeskmulje fleksotrükimasinsilmitsi plastkiledega tegelemisel sellistest aspektidest nagu pinge kontroll, registreerimise täpsus, substraadi ühilduvus, kuivatamine ja kõvenemine, mehaaniline struktuur, tint ja koroona ning tootmistegevus ja hooldus.

1. Pingekontrolli väljakutse, plastkile valupunkt
Plastkile moodul on madal ja venivus tugev. Isegi väike pinge kõikumine võib põhjustada kile pikenemist/kokkutõmbumist, mille tulemuseks on otsene registreerimishälve, kujutise pikenemine ja servade kõverdumine.
1. Madala -kiirusega ühe-käiguga, materjali etteande ja pideva rulli muutmisega pingešokk: PE-kile on eriti pehme ning hetkelised pingemuutused võivad venitada ja deformeeruda; traditsioonilist segmenteeritud pinget on raske tasakaalustada õhukese PE ja suure -tugeva BOPP-ga.
2. Täis-laiuse pinge ühtsus: mida laiem on kile laius, seda suurem on pingete erinevus servades ja keskel. See võib põhjustada lainelisi servi, rullide kitsenemist ja kilepinna kortse.
3. Pingete nõrgenemine suurel-kiirusel: kile suurel-liikumise ajal põhjustavad kile ja juhtrulli vaheline hõõrdumine ning tuuletakistus täiendavaid pingehäireid; kõik värvirühmadCI fleksotrükimasinjagavad keskmist survesilindrit ja kile vaba osa väljaspool survesilindrit on väga lühike, kuid CI-silindrisse sisenevad ja sealt väljuvad pingekõikumised kanduvad edasi kõikidesse värvijaamadesse, mõjutades mitme -värvi ofsettrükkimise ahelat.
Uued nõuded: vaja on täisservo suletud-ahela pinget, koonuse pinget, eelpingepuhverdamist- ja eri kilematerjalide pingekõveraid (PE pinge on palju madalam kui BOPP-l) tuleks eristada.

2. Registreerimise täpsusega seotud väljakutsed
EeliseksCI fleksotrüki masinpeitub plaadi joonduses. Plastkilele trükkimise puhul on aga raskused suurenenud:
1. Soojuspaisumisest ja kokkutõmbumisest põhjustatud dünaamiline registreerimistriiv: tindi kuivamisest ja LED-UV-kiirgusest tulenev soojus põhjustab plastkile laienemist ja kokkutõmbumist. PE-l on madal sulamistemperatuur ja see on kuumutamisel altid pehmenemisele ja kokkutõmbumisele. Veepõhise tindi{3}}kuivamistemperatuur ei tohi olla liiga kõrge; vastasel juhul tõmbub PE-kile kokku ja kortsub.

2. Sagedased lühikesed katsed koos sagedaste plaatide vahetustega: väikesed tellimused ja mitmed versioonid nõuavad uuesti{1}}kalibreerimist iga kord, kui plaati või aluspinda vahetatakse; traditsiooniline käsitsi plaatide joondamine on aeganõudev-ja nõuab seadmete kiiret ja automaatset joondust.
3. Mitme-värvi ületrükk + peened täpid: toiduainete pakendamiseks on vaja väikseid punkte ja kaldeid. Kile venitamine põhjustab punktide pikenemist ja veeriste hägustumist; nii horisontaalne kui ka vertikaalne plaadi joondus peab pidevalt kompenseerima.
4. Pideva rullivahetuse (null seisaku) nõue: rullivahetuse ajal põhjustab kile järsk venitamine äkilist kile raiskamist, muutes plaadiservo reageerimiskiiruse äärmiselt kriitiliseks.
3. Väljakutsed kohanemisel mitme substraadi kiire vahetamisega
Kliendid peavad nüüd vahetama erinevate plastkilede printimise vahel ühelekeskmulje fleksotrükimasin: BOPP-, PE-, PET- ja komposiitkiled. Omadused on väga erinevad:
· PE: pehme, suure venivuse ja madala pinnaenergiaga;
· BOPP: hea tõmbetugevus, kuid kalduvus staatilisele elektrile;
· PET: vastupidav kõrgetele temperatuuridele, madala venivusega, kuid kõrge kõvadusega;
Väljakutse:
1. Rõhu kohandamine: keskmise presssilindri, reljeefrulli ja trükiplaadi rulli vahelised süvendid sõltuvad kile tüübist. Erinevad kiled nõuavad erinevat survet; liigne surve võib kilet kahjustada, põhjustades apelsinikoore efekte. Ebapiisav surve põhjustab ebatäpseid tulemusi. Sagedased materjalivahetused nõuavad kiiret rõhumälu ja sõltumatut servo rõhu reguleerimist.
2.Staatilised probleemid Plastkiled on isolaatorid.Kiire -veebiliiklus tekitab märkimisväärse staatilise elektri, mis tõmbab ligi tolmu, tekitab tindilaike ja tühjendusauke ning põhjustab tuleohtu. Kõige enam kannatavad PE- ja BOPP-kiled staatilise elektri tõttu. Staatilised eemaldajad peavad olema sobitatud kilematerjalide ja liinikiirustega.
3. Kile pinna tasasus: sissetulevatel kilematerjalidel on ebaühtlane paksus ja lainelised servad. Kuigi keskpressi silinderCI Flexo trükimasintoetab aluspinda, sissetulevate materjalide defektid suurendavad trükivigu.


4. Kuivatamis-/kõvastumissüsteemiga seotud väljakutsed ja keskkonnasõbralikud tindid on suurim muutuja
Plastkiled on erineva kuumustundlikkusega ja ei ima tinti nagu paber. Olenevalt aluspinnast ja rakendusest,CI fleksotrükimasinadvõib kasutada lahusti---, vee--- või UV-/LED-UV fleksograafilist tinti, seega tuleb kuivatus- või kõvendussüsteem hoolikalt kile ja tindiga sobitada.
1.Veepõhised-tindid: need suudavad niiskust aurustada ainult kuuma õhu kaudu. Kui aga kuuma õhu temperatuur on liiga kõrge → PE-kile kahaneb ja deformeerub; kui temperatuur on liiga madal → pind kuivab halvasti ja sellele järgnev reljeeftrükk, ületrükk põhjustab määrdumist. Samuti tuleb kontrollida tuule tugevust; tugev tuul põhjustab kile värisemist, mille tulemuseks on printimisnihke kõikumine.
2. LED UV-tindid: neil on kiire kõvenemiskiirus, kuid UV-lambid tekitavad soojust ja on ebaühtlase valguse intensiivsusega; mõne plastkile (nt PE) puhul muutub kile pärast UV-kiirgust rabedaks, pind praguneb ja tõmbub kokku; samal ajal on vajalik osoonikontroll ja tindi nakkuvus tuleb arvestada.


3. Segaprotsess: mõned tellimused kasutavad printimiseks vee{1}}- ja UV-tinti. Kuivatussektsiooni paigutus ja energiatsoonide juhtimine muutuvad keerulisemaks.
4. Heitgaaside emissioon: vee-põhised tindid toodavad suures koguses veeauru ja lenduvaid orgaanilisi ühendeid. Selleks on vaja ventilatsioonisüsteemi ja õhuvoolu häired mõjutavad kile stabiilset söötmist.
5. Koroona ja tindi adhesiooniprobleemid
Plastid on mitte{0}}polaarsed materjalid ja tindil on raske nakkuda:
1. Koroona väärtuse nõrgenemine: pärast BOPP/PE töötlemist koroonaga nõrgeneb see aja jooksul; sissetuleva kile dielektriline konstant on ebastabiilne ning sama kilerulli dielektriline väärtus kõigub enne ja pärast, mille tulemuseks on lokaalne tindikadu.
2. Nõuded-masinale: paljud kliendid nõuavadkeskmulje fleksotrükimasinolema varustatud võrgukorooniga ja sekundaarne koroona lisatakse enne printimist. Raskus seisneb selles: suurel kiirusel koroonaraami läbiv kile on altid värisemisele ja lagunemisele ning koroonavõimsust tuleb vastavalt kiirusele automaatselt reguleerida; pärast koroonatöötlust tõuseb kile pinna temperatuur, mis põhjustab venitus- ja ofsettrükkimise probleeme.
3. Muudatused tindi koostises: vähese migratsiooniga, toidu-vee-põhistel fleksotintidel on märgamisomadused oluliselt erinevad. Samal sõelarullil, erinevatel tindidel on erinev ülekandekogus ning seadmed peavad paremini ühilduma sõelarulli ja kaabitsasüsteemiga.
6. Mehaanilised ja süsteemsed väljakutsed
1. Keskpressi silindri täpsus ja termiline deformatsioon: suur pressisilinderCI fleksotrükimasinadkuumeneb pidevalt ja silindri korpuse kerge soojuspaisumine muudab trükivahet, mõjutades rõhku ja nihet; presssilindri jahutus- ja püsitemperatuuri süsteem vajab täiustamist.
2. Doctor Blade ja Anilox Roll System: madala siiditrükiga õhukeste plastkilede puhul on õhumullide ja tindiudu vähendamiseks vajalik stabiilne suletud kraapimisnuga; suurel kiirusel põhjustab tera kulumine või vibratsioon tinditriipe


7. Tootmisrežiimiga kaasnevad uued väljakutsed (väike partii, lühike tarneaeg)
1. Sagedased värvimuutused ja rullide vahetamine lühikeste tellimuste korral: tinditee puhastamine, sõelarulli vahetamine ja plaadi vahetamine nõuavad aega. Seadmetel peab olema tindikambri kiire lahtivõtmine ja plaadihoidja kiire positsioneerimine.
2. Jäätmenormi kontroll: plastkile tooraine hind on kõrge ja kliendid nõuavad esialgselt kilelt võimalikult vähe jäätmeid. Tõstetakse nõudeid automaatsele nihkele, -eelsele nihkele ja rikete tuvastamisele (veebikontroll).
3. Veebikontrolli integreerimine:keskmulje fleksotrükimasinsellel on kompaktne ruum ja visuaalne kontroll tuleb lisada, et jälgida allatrükist, nihkehälvet ja tindilaike; tuvastussignaalid tuleb kompenseerimiseks ühendada servoga.
8. Muud tuletisprobleemid
· Keskkonna temperatuur ja niiskus: töökoja temperatuuri ja niiskuse kõikumised mõjutavad otseselt kile paisumist, staatilist elektrit ja veepõhiste tintide -kuivamist ning seadmete jõudlust mõjutab töökoja keskkond;
· Kvaliteet pärast segamist: pärast printimist tuleb prinditud kile segada ja liigsed lahustite jäägid trükikiles põhjustavad liitmullide teket ja ebapiisavat koorumistugevust ning kuivatussüsteem ei pea mitte ainult olema pinnakuiv, vaid peab kontrollima ka jääklahusteid;
· Energiatarbimine ja vastavus: paranevad lenduvate orgaaniliste ühendite heitkogused, energiatarbimine ja ohutusnõuded ning kuivatus-, heitgaasi- ja UV-süsteemide energiatarve on kõrge.
Kokkuvõte
Plastkiledele CI-flexo printimise peamine väljakutse on säilitada stabiilne veebikäsitlemine ja ühtlane prindikvaliteet, töötades õhukeste, venivate ja kuumustundlike{0}} substraatidega. Erinevatel kiledel, nagu PE, BOPP ja PET, on erinevad omadused, mis mõjutavad pinge kontrolli, registreerimist, kuivamist ja tindi nakkumist.
Nende nõuete täitmiseksCI fleksotrükimasinvajavad täpset pingekontrolli, stabiilset keskse jäljendi silindri temperatuuri, optimeeritud kuivatussüsteeme, tõhusat koroona- ja staatilist kontrolli ning täpset trükirõhu reguleerimist. Need tehnoloogiad aitavad säilitada stabiilset registreerimist, tindi adhesiooni ja tootmise efektiivsust erinevates plastkilerakendustes.
Changhong pakubCI fleksotrükimasinadPE, BOPP, PET ja muudele paindlikele pakkematerjalidele rull-rullile-printimiseks, mille konfiguratsioonid on kohandatud vastavalt substraadile, prindilaiusele, värvikogusele ja tootmiskiirusele.